金曜に合格したトレーが、月曜に不合格になったのはなぜか
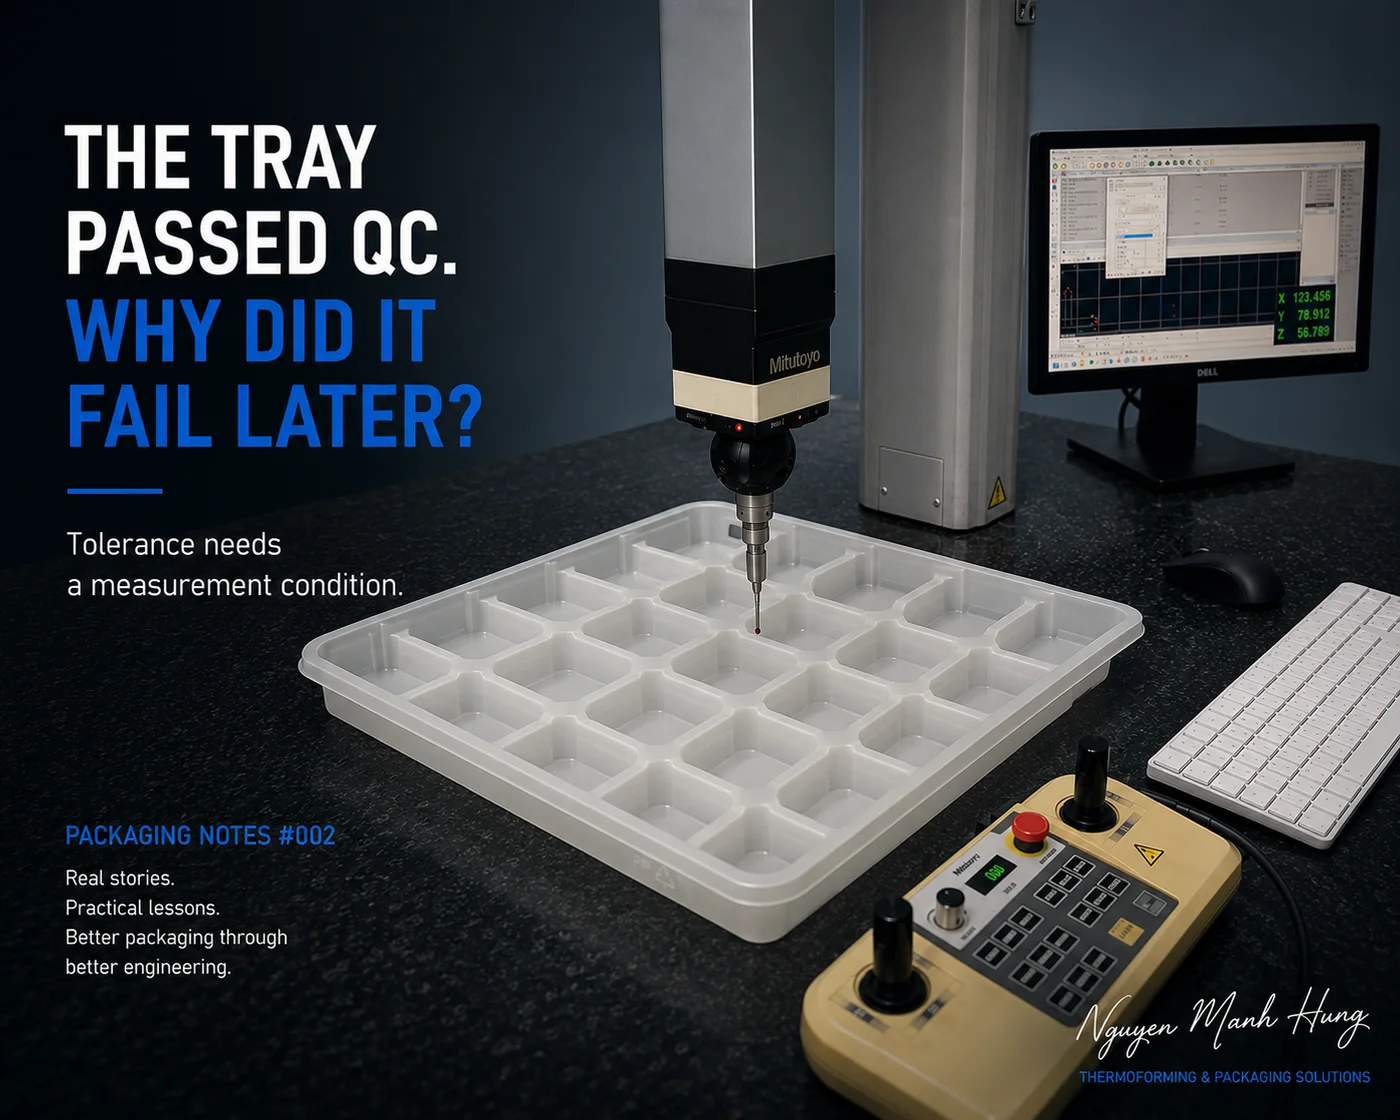
どちらの測定も正しいものでした。熱成形された樹脂は離型後も動き続けます。PP と HDPE は、グレード・冷却・形状にもよりますが、成形後 24〜48 時間にわたり結晶化と収縮を続けます。300 mm のトレーでわずか 0.2% の後収縮は 0.6 mm となり、±0.5 mm の公差をそのまま使い切ります。対策に費用はかかりません。測定条件を図面に明記するだけです — 「寸法検査:成形後 48 時間、23 ± 2 °C にて」。
技術的な課題
熱成形の PP トレーは金曜日の出荷検査に合格しました。月曜日、客先の受入検査が同じトレーを測定したところ、公差外でした。
クレームメール、写真、そして 8D レポートの丁寧な要求。供給側の記録は合格。客先の記録は不合格。やがて双方が相手のノギスを疑い始めます。
誰も間違っていません。どちらの測定も正しかったのです。ただ、たまたま同一のトレーである二つの異なるトレーを測定していただけです。
なぜ起こるのか
熱成形された樹脂は離型後も動き続けます。成形後収縮は実在する現象であり、材料によって程度が異なります。
PP と HDPE は、グレード・冷却・形状にもよりますが、成形後 24〜48 時間にわたり結晶化を続け、収縮も続きます。HIPS と APET は通常これより早く安定します。
主な変数
| 問い | 数値が示すこと |
|---|---|
| わずかな収縮で公差が失われるのか | 300 mm のトレーで 0.2% の後収縮は 0.6 mm — ±0.5 mm の公差がそのまま消える |
| PP や HDPE はどれだけ動き続けるのか | 成形後 24〜48 時間。グレード・冷却・形状による |
| どの材料も同じ危険度なのか | 同じではない。HIPS と APET は通常より早く安定し、総収縮は 0.2〜0.7% 程度 |
| なぜ TDS に警告がないのか | 当社が保有する供給元 TDS 17 件のうち、収縮値を公表しているのは 1 件のみ |
「金曜から月曜まで」がどれだけ危険かは、材料が決めます。
測定条件
測定条件のない公差は、仕様の半分にすぎません。曖昧さを取り除く条件は一行で済みます。
寸法検査:成形後 48 時間、23 ± 2 °C にて。
技術者が確認すべきこと
- 図面に、成形後 いつ 寸法を測定するのか、また何度で測定するのかが記載されているか
- 選定した材料が早く安定するものか、二日間動き続けるものか
- 供給元の TDS に収縮値の記載があるか
購買担当者が供給元に確認すべきこと
- このグレードの成形後収縮はどの程度で、どの期間にわたるのか
- 検査成績書は成形後どの時点で測定されたものか
- 受入検査と出荷検査で同一の測定条件を使えるか
エンジニアリングノート
対策に費用はかかりません。金型製作の前に合意する、トレー図面の一行です。仕様の半分しかない状態こそ、供給元と客先の紛争が生まれる場所です。
Good packaging should be practical, not just presentable.